Blog
Zašto inox potamni i hrđa nakon rezanja - i kako to spriječiti
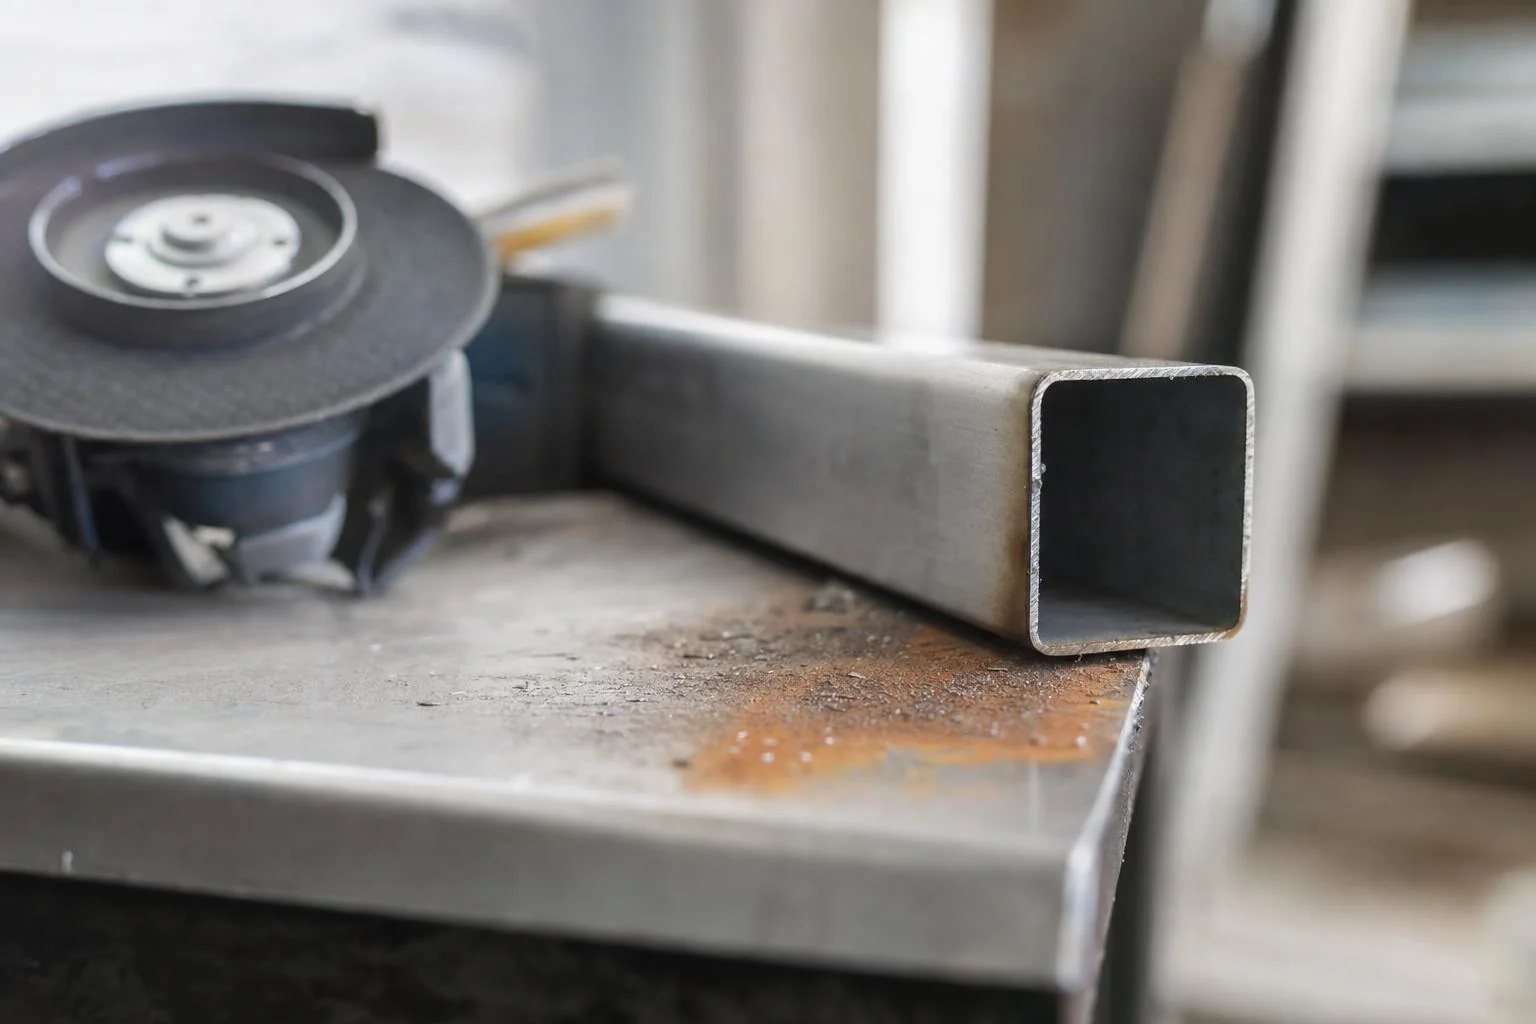
Malo je frustrantnije za bravara ili monter nego kad lijep, sjajan inox lim počne hrđati baš na mjestu reza - i to nakon samo nekoliko tjedana ili mjeseci. Klijent zove, reklamacija stiže, a odgovor "to je nemoguće, inox ne hrđa" ne pomaže nikome. Istina je da nehrđajući čelik doista može zahrđati, i to najčešće upravo zbog načina na koji je rezan ili brušen, a ne zbog loše kvalitete materijala. U ovom članku objašnjavamo što se stvarno događa na površini inoxa tijekom rezanja, koje su najčešće greške u praksi i kako ih jednostavnim pravilima i pravim priborom potpuno izbjeći.
Kako inox uopće štiti sam sebe od hrđe
Nehrđajući čelik ne hrđa zato što je 'čaroban' metal, nego zato što na svojoj površini stvara tanki, nevidljivi sloj kroma i kisika - takozvani pasivni sloj. Taj sloj debljine samo nekoliko nanometara djeluje kao nepropusna barijera koja spriječava kisik i vlagu da dopru do željeza u strukturi čelika. Sve dok je taj sloj netaknut i kemijski čist, inox ostaje otporan na koroziju godinama, čak i u vlažnim ili blago agresivnim uvjetima.
Problem nastaje kad se taj pasivni sloj mehanički ili kemijski ošteti, prekine ili kontaminira stranim česticama. Tada dolazi do lokalne korozije baš na tom mjestu - dok ostatak lima ili profila i dalje savršeno izgleda. To je razlog zašto se hrđa na inoxu često javlja u vrlo preciznim, uskim linijama koje prate rub reza, brušenja ili zavara - jer upravo su to mjesta gdje je pasivni sloj najviše izložen mehaničkom i termičkom stresu.
Kontaminacija čestica ugljičnog čelika - najčešći, a najmanje uočljiv uzrok
Najčešći uzrok hrđe na inoxu nije greška u samom materijalu, nego kontaminacija sitnim čestica ugljičnog (crnog) čelika koje se prenesu na površinu inoxa tijekom rezanja ili brušenja. Ako se ista ploča, žica na četki ili radni stol koriste i za crni čelik i za inox, mikroskopske čestice željeza se utisnu u površinu inoxa. Te čestice same po sebi hrđaju, i kad počnu korodirati, njihova hrđa se 'proširi' i vizualno izgleda kao da hrđa sam inox - iako je zapravo riječ o stranoj kontaminaciji.
Ovaj problem je posebno prevaran jer se ne vidi odmah. Lim izgleda savršeno čist neposredno nakon rezanja, a mrlje hrđe se pojave tek nakon nekoliko dana ili tjedana izlaganja vlazi, kad željezne čestice počnu oksidirati. U proizvodnim pogonima koji rade i s inoxom i s crnim čelikom, ovo je vjerojatno broj jedan uzrok reklamacija - i gotovo uvijek se može spriječiti jednostavnom organizacijom rada.
Rješenje je strogo razdvajanje alata i pribora po materijalu. To znači zaseban set brusnih i reznih ploča koje se koriste isključivo na inoxu, zasebne žičane četke (po mogućnosti od inoxa, ne od običnog čelika), zaseban radni stol ili barem prekrivena radna površina, te po mogućnosti i zasebno skladištenje limova kako se ne bi doticali s ostacima crnog čelika ili hrđavim alatom.
Pregrijavanje reza - kad brzina i pritisak postanu problem
Drugi veliki uzrok tamnjenja inoxa je toplina koja se generira tijekom rezanja. Inox ima znatno lošiju toplinsku provodljivost od običnog čelika, što znači da se toplina ne odvodi brzo kroz materijal, nego se koncentrira baš na mjestu reza. Kad temperatura na rubu reza previše poraste, kromov oksidni sloj se lokalno razgradi i metal poprimi plavo-ljubičastu ili smeđu boju - to je vizualni znak da je pasivni sloj uništen i da je taj dio metala sada osjetljiviji na koroziju.
Pregrijavanje najčešće nastaje kombinacijom triju faktora: presporog posmaka ploče kroz materijal, prejakog pritiska na brusilicu i korištenja neprikladne ili istrošene ploče. Kad operater 'guši' ploču u materijalu umjesto da je vodi ravnomjernim, odlučnim potezom, ploča se grije, materijal se grije, i nastaje ona karakteristična tamna, ponekad šarena linija duž reza koja kupcima odmah privuče pogled.
Rješenje nije samo 'rezati brže' bez razmišljanja, nego pronaći ravnotežu - dovoljno odlučan posmak da ploča kontinuirano siječe umjesto da trlja materijal, ali bez prisilnog guranja koje savija ploču i stvara dodatno trenje. Kod debljih profila i limova povremena stanka od par sekundi da se materijal rashladi može značajno smanjiti pojavu tamnjenja, posebno kod dužih ravnih rezova.
Sumpor, klor i drugi kemijski krivci koje rijetko tko spominje
Osim mehaničke kontaminacije i topline, postoji i treći, manje poznat uzrok - kemijska kontaminacija sa sumporom, klorom ili drugim agresivnim spojevima koji se mogu nalaziti u samom brusnom sredstvu ploče. Neke jeftinije rezne ploče u svom vezivu ili abrazivnim zrncima sadrže spojeve sumpora i klora koji se prilikom rezanja, pod utjecajem topline, oslobađaju i reagiraju s površinom inoxa. Rezultat su fine korozivne mrlje koje se mogu pojaviti i bez ikakve mehaničke kontaminacije željeznim čestica.
Zbog toga se za rad na inoxu preporučuju ploče koje su deklarirane kao bez željeza, sumpora i klora (u strukovnom žargonu 'inox-safe' ili 'clean cut' ploče). Ova specifikacija nije marketinški dodatak, nego stvarna razlika u formulaciji abraziva i veziva koja se koristi u proizvodnji ploče, i izravno utječe na to hoće li se rez korodirati ili ostati čist.
Kod nabave brusnog i reznog pribora za inox vrijedi provjeriti deklaraciju na pakiranju ili tehnički list proizvoda. Ploča namijenjena isključivo za inox trebala bi jasno navoditi ove karakteristike, a ne samo generičku oznaku 'za metal'. Razlika u cijeni između obične i inox-safe ploče je minimalna u odnosu na trošak reklamacije, ponovne obrade ili nezadovoljnog klijenta.
Praktična pravila za čist rez bez hrđe i tamnjenja
Većina problema s tamnjenjem i hrđom na inoxu rješava se kroz nekoliko jasnih, provjerenih pravila rada koja se lako implementiraju u svakodnevnu praksu bravarske ili proizvodne radionice. Ova pravila ne zahtijevaju skupu opremu, nego disciplinu i pravi izbor pribora.
Držite se sljedećih smjernica kod svakog rezanja i brušenja inoxa:
- Koristite zasebne rezne i brusne ploče isključivo za inox, jasno označene i odvojene od pribora za crni čelik
- Birajte ploče bez željeza, sumpora i klora, prilagođene rezanju nehrđajućeg čelika i inoxa
- Vodite ploču ravnomjernim posmakom - ni presporo (pregrijavanje) ni prisilno (savijanje i trenje)
- Kod dužih ili debljih rezova napravite kratke stanke da se materijal ohladi
- Koristite zaseban radni stol, stege i žičane četke za inox kako biste izbjegli mehaničku kontaminaciju
- Nakon rezanja mehanički obradite ili kemijski pasivizirajte rub reza ako je vidljivo tamnjenje
- Skladištite inox lim odvojeno od crnog čelika, po mogućnosti prekriven zaštitnom folijom
Što učiniti ako je oštećenje već nastalo
Ako se tamnjenje ili početna hrđa već pojavila, situacija nije nužno nepopravljiva. Kod lakšeg tamnjenja od pregrijavanja često je dovoljno mehaničko brušenje finijom brusnom ploču ili flap diskom namijenjenim za inox, uz naknadno poliranje ako je potreban estetski sjaj. Kod dubljih ili tvrdokornijih mrlja koristi se kemijska pasivizacija - gel ili tekućina na bazi dušične i fluorovodične kiseline koja otapa kontaminirani sloj i obnavlja kromov oksidni film, čime se rezu vraća prirodna otpornost na koroziju.
Bitno je naglasiti da samo brisanje ili poliranje mrlje bez stvarnog uklanjanja kontaminacije često daje samo privremeni estetski rezultat - materijal može ponovno početi korodirati na istom mjestu nakon nekog vremena, jer pasivni sloj nije stvarno obnovljen. Zato je za profesionalne primjene, posebno u prehrambenoj, farmaceutskoj ili kemijskoj industriji, kemijska pasivizacija nakon svakog rezanja i zavarivanja standardni, a ne opcionalni korak.
Hrđa i tamnjenje na inoxu nakon rezanja gotovo uvijek imaju konkretan, objašnjiv uzrok - kontaminaciju stranim čestica, pregrijavanje ili neprikladan brusni pribor - a ne slučajnu grešku u materijalu. Dobra vijest je da se svi ti uzroci mogu spriječiti jasnim pravilima rada: odvojenim alatom za inox, pravim pločama bez željeza, sumpora i klora, te kontroliranom tehnikom rezanja. Ako niste sigurni koja ploča odgovara vašem tipu inoxa ili žurite s velikom serijom rezova, slobodno se javite - rado ćemo vam pomoći odabrati pravo rješenje i objasniti kako izvući maksimum iz svakog reza.
Česta pitanja
Može li inox stvarno hrđati ili je to uvijek greška u materijalu?
Inox može lokalno hrđati ako se ošteti njegov zaštitni pasivni sloj - najčešće kontaminacijom čestica crnog čelika ili pregrijavanjem tijekom rezanja. To rijetko znači da je sam materijal loš, nego da je došlo do oštećenja površine u obradi.
Zašto se na rubu reza javlja plavo-ljubičasta ili smeđa boja?
To je znak lokalnog pregrijavanja - previsoka temperatura na mjestu reza razgradila je kromov oksidni sloj. Boja sama po sebi ne znači trajnu štetu, ali označava mjesto koje je osjetljivije na koroziju dok se ne obradi ili pasivizira.
Je li stvarno potrebna zasebna ploča za rezanje inoxa?
Da. Ploče namijenjene inoxu ne sadrže željezo, sumpor ni klor, koji kod obične ploče za čelik mogu izazvati kemijsku kontaminaciju i naknadnu korozija na rezu. Odvojen pribor je jedna od najjeftinijih i najučinkovitijih mjera zaštite.
Kako spriječiti hrđu bez skupe opreme za pasivizaciju?
Dosljedna organizacija rada rješava većinu slučajeva: zasebne ploče, četke i radne površine za inox, umjeren i ravnomjeran posmak pri rezanju te povremeno hlađenje kod dužih rezova. Kemijska pasivizacija je dodatni korak za kritične primjene, ali nije nužna za svaki posao.
Ako želite rezati inox bez brige o kontaminaciji i naknadnoj hrđi, javite se timu NewTape za savjet o pravoj reznoj ploči za vaš posao i zatražite ponudu za BRUSMEISTER program.
Zatražite BRUSMEISTER ponudu